
Quy trình thi công khe co giãn cầu bằng vật liệu ASPHALT đàn hồi.
1 TRÌNH TỰ THI CÔNG
Trình tự công tác thi công bao gồm các bước cơ bản sau:
a) Đánh dấu: Đánh dấu vị trí khe sao cho hoảng hở đầu dầm nằm chính giữa khe theo phương dọc cầu. Chiều dài tối thiểu của khe (theo phương dọc cầu) là 400 mm.
b) Cào bóc lớp thảm mặt cầu: Dùng máy cắt bê tông để cắt phẳng theo vết đánh dấu, với chiều sâu theo thiết kế. Trước khi cắt phải khảo sát kỹ lớp phủ tránh cắt vào bản mặt cầu. Mặt dưới của khối sau khi cắt phải bằng, nhẵn. Thiết bị dùng là máy cắt và đục.
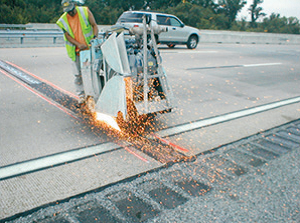
Cắt lớp phủ mặt cầu.
c) Làm sạch: Toàn bộ bề mặt khe sau khi cắt phải được làm sạch và khô. Đầu tiên các bụi rác bẩn phải được thổi bằng máy nén khí. Để đảm bảo sạch cát và bụi trong quá trình thi công thì cũng nên quét và thổi sạch vùng xung quanh vị trí thi công khe. Dùng đục tẩy, máy mài và bàn chải sắt làm cho rãnh khe phẳng nhẵn. Sau đó dùng máy thổi khí nóng cao áp làm sạch bề mặt.
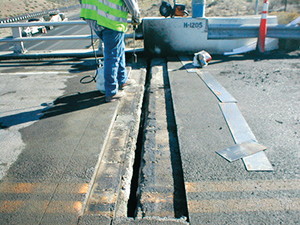
Làm sạch bề mặt trước khi thi công
d) Sửa bê tông đầu dầm: Nếu phát hiện phần bê tông đầu dầm và bản mặt cầu bị hỏng thì cần phải đục bỏ và trám vá bằng vữa cường độ cao không co ngót.
e) Bịt khe hở: Phần khe hở ở đầu dầm được bịt bởi thanh dẻo chịu nhiệt. Thanh dẻo được ấn xuống sâu hơn đáy khe khoảng 5 -15mm để khi đổ khe nhựa đường chảy vào đó. Sau khi bịt xong khe hở thì tưới một lớp nhựa dính bám vào để lấp đầy.
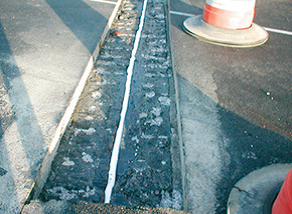
Bịt khe bằng thanh dẻo
f) Tưới/quét dính bám: Ngay say khi làm sạch và bịt đầu dầm thì phải tưới một lớp nhựa dính bám lên toàn bộ bề mặt. Nếu quá trình thi công bị trậm chễ thì phải làm sạch bề mặt lại…
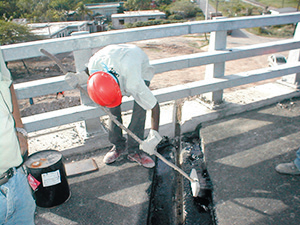
Quét dính bám
g) Lắp tấm thép: Khoảng hở đầu dầm được đậy bằng tấm thép mạ kẽm. Giữa tấm thép được hàn các mấu định vị sao cho các mấu này nằm trong khe hở giữ cho tấm không bị dịch chuyển. Khoảng cách tối thiểu từ mép tấm đến mép khe là 5mm. Sau khi
tấm thép được lắp thì tưới một lớp nhựa dính bám lên bề mặt.
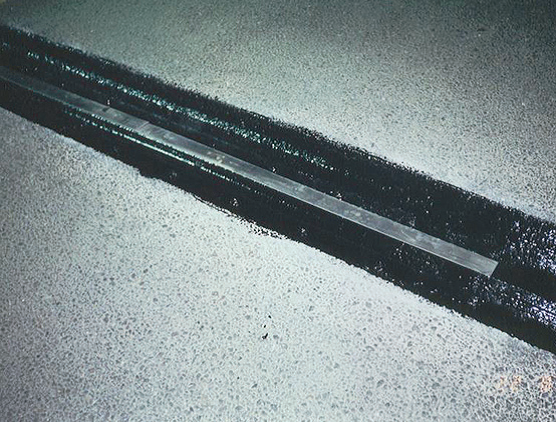
Đặt tấm thép
h) Trộn vật liệu
– Cốt liệu thô: Cốt liệu thô được cho vào máy trộn để trộn đều và khò khí nóng cao áp. Khi nhiệt độ của đá đạt trong khoảng 180° – 200°C thì tẩm nhựa nóng. Hàm lượng tẩm khoảng 8 – 10 lít nhựa nóng cho 100 kg đá.
– Nhựa nóng: Nhựa nóng được đun lên và giữ ở mức nhiệt khoảng 190°-210°C. Trong mọi trường hợp không được đun quá 230°C.
k) Đổ khe chìm: chiều dày lớp đổ 70mm. Đổ lớp đá tẩm nhựa vào khe và đổ nhựa nóng lên trên. Tỷ lệ đổ nhựa so với đá là 3:1 theo khối lượng. Dùng xẻng xục mạnh để đá được xếp chặt và loại bỏ không khí. Đổ đá tẩm nhựa đến cách bề mặt
của lớp phủ mặt cầu khoảng 20mm.
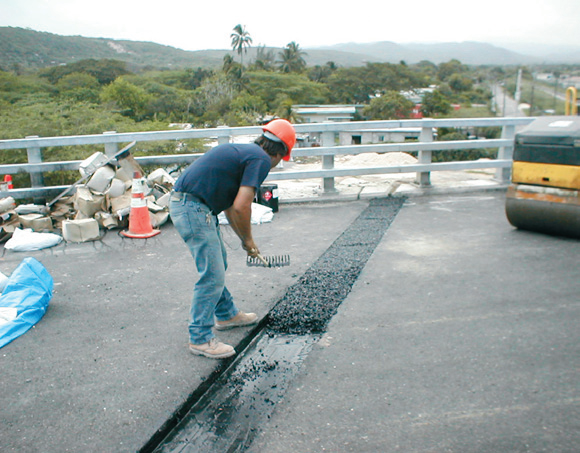
Hơ nóng đá và tẩm nhựa Rót nhựa nóng Đổ đá tẩm nhựa
i) Rải lớp trên cùng: Lớp đá tẩm nhựa trên cùng được san phẳng cao hơn bề mặt lớp phủ
mặt cầu hiện tại.
j) Đầm chặt: Bắt đầu đầm khi hỗn hợp nguội đến nhiệt độ khoảng 110°C. Đầm cho đến khi bề mặt phẳng với lớp phủ mặt cầu. Có thể sử dụng lu nhỏ hoặc máy đầm bản.
m) Tưới phủ: Sau khi đầm chặt tiến hành tưới nhựa phủ. Tưới phủ 1 – 2 lớp nhựa nóng để lấp đầy các lỗ rỗng và tạo bề mặt phẳng nhẵn Làm nóng bề mặt trước khi tưới phủ
n) Hoàn thiện bề mặt: Sau khi tưới nhựa phủ có thể rắc một lớp cát hạt thô để chống trượt. Sau khi rắc cát thì đầm lại một lượt.
2 THIẾT BỊ VÀ DỤNG CỤ
a) Nồi nấu nhựa gián tiếp:
Hiệu Garlock, Mỹ.Có dung tích 250 lít, trộn hai chiều và có gắn đồng hồ đo nhiệt.
b) Trạm trộn nhỏ: Có dung tích 120 lít, loại có động cơ điện. Nhiệt kế cầm tay.
c) Đầu khò cao áp HCA: Hiệu LAB, 600-3000°C.
Yêu cầu: Có Bình gas và máy nén khi đi kèm.
d) Máy nén khí 185 CFM: tương đương 3,5 m3/phút. Máy nén áp lực 8-20 MPa
e) Ống dẫn khí ga: 50 m.
f) Máy cắt bê tông: Có lưỡi cắt bê tông nhựa.
g) Máy đầm bản: Máy đầm bản thép có gắn động cơ chạy nhiên liệu, tương đương với lu nhỏ 1,5 T.
h) Bình ga: Bình khí ga hóa lỏng 24kg và phụ kiện. Số lượng 2 – 3.
k) Đầu thổi khí nóng thường: Nối với bình ga để phun lửa sấy khô hoặc làm chảy bề mặt nhựa nóng
i) Máy cắt thép: dùng chung với máy cắt bê tông với lưỡi cắt thép.
j) Dụng cụ: Xẻng, xô tôn, búa, chổi mài thép, băng dính giấy, búa, đục,… và bay gạt nhựa tự chế.
